进料环节是排查的起点,也是最容易隐藏问题的地方。炉渣的粒度组成、含水率和含铁量直接影响破碎机的通过能力。现场可以先观察给料溜槽的截面是否被大块物料或异物卡住,尤其是含铁杂物较多的炉渣,极易在溜槽弯头处形成堵塞,导致实际给料量远低于设备额定能力。判断方法并不复杂:如果破碎机电流长期偏低,但给料皮带上的物料层又在不断增厚,基本可以判定是进料口上游出现了阻碍。此时需要先清理溜槽,复核除铁器的分离效果,再根据物料实际状态调整给料机的频率或振幅,保证物料连续、均匀地进入破碎腔。还有一个细节容易被忽略:给料量并不是越大越好。当物料在破碎腔内超出排料能力时,设备会频繁“憋车”,产量和电流一起波动,看起来是破碎能力不足,实际上只是进料与出料之间的平衡被打破了。
确认进料顺畅后,再把目光转向破碎腔本身。炉渣的磨蚀性强,齿板、锤头、衬板的磨损速度比普通物料更快。磨损后最直接的表现是齿板与反击板之间的间隙变大,物料得不到充分冲击和挤压,大颗粒直接漏过,粒度合格率下降,产量数据自然不好看。这里要特别注意一个误区:不能单凭运转时间判断磨损程度,因为不同炉渣的磨蚀性差异很大,同一条生产线上,更换批次后磨损情况可能完全不同。定期停机检查破碎腔内部,测量锤头或齿板的剩余厚度,记录衬板的磨损轨迹,才是可靠的做法。另外,如果设备运行时伴随明显的振动或异响,还要一并检查轴承和地脚螺栓的紧固状态,这些部位的松动会让破碎力分散,同样表现为产量下滑,但根源完全不同。需要提醒的是,废钢经过破碎后容易缠绕在转子或筛条上,检查时务必提前清理,这类隐蔽堵塞物往往DOTA2比分是产量走低的“慢性病”。破碎腔本身没问题,接下来就轮到出料侧。排料口的开度决定了出料粒度上限,随着运行时间推移,排料口可能被焊死、卡住或因为调节机构松动而自动变大,出料变粗,破碎机不得不反复处理本该通过物料,产能就白白折损在“无效循环”里。而筛分设备如果筛网孔径偏小、筛面张紧度不足,或堵孔严重,合格物料无法及时分离,也会在系统内反复循环,占据破碎空间。出料输送带的速度与角度同样值得核对,带速过慢会造成物料堆积,让破碎机出口背压变大;角度过大则容易出现物料滚落,影响连续出料。处理这些问题的核心思路是调整匹配关系,让出料通道的通过能力略高于破碎机的最大出料量,留出缓冲余地,而不是哪坏换哪。破碎机、筛分机和输送带之间应当形成一种协同节奏,任何一环掉链子,整条线的产量都会被拖低。
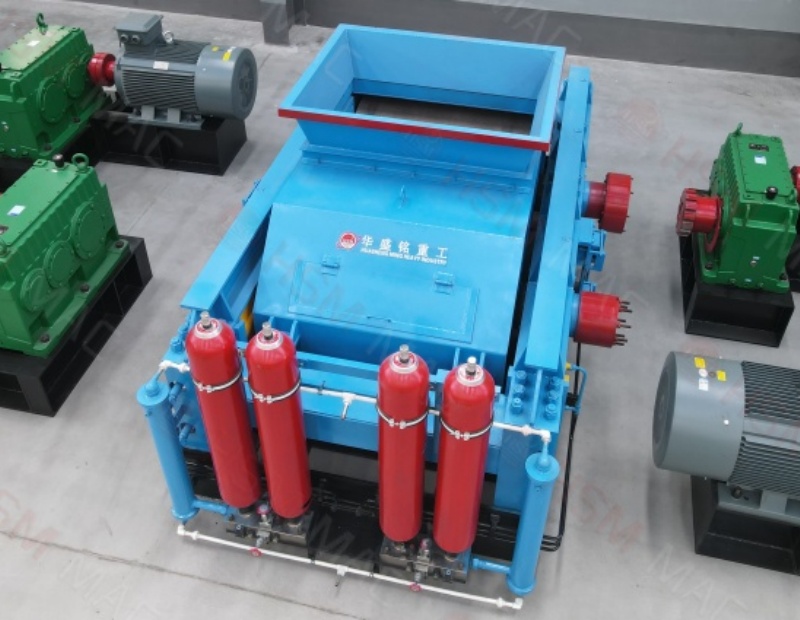
把上面的排查过程沉淀成一套标准化流程,是解决产量下降问题最省力的办法。建议每次处理完故障后,把这个周期的数据记录下来,包括物料来源、粒度组成、含水率、锤头磨损刻度、排料口间隙、筛网规格、电流波动曲线,以及最后采取的调整措施。不同数据点之间相互对照,就能逐步建立本厂设备的运行基准。下次再遇到产量波动,可以先对照台账判断是否与上次情况类似,再决定是直接调整还是停机检查,可以省掉大量无用功。日常维护方面,比较实用的做法是按班次巡检代替按周巡检,重点是听破碎腔的声音是否规赛事数据律、看皮带秤或电流曲线是否稳定、定时清理除铁器上的吸附物,这些动作几乎不增加额外工时,却能提前发现进料异物增多或下游堵塞的苗头。这篇诊断思路适用于处理钢铁、有色冶炼、垃圾焚烧等场景中常见的炉渣破碎产线。对于同类物料不同设备,把核心逻辑套用进去,结合现场图纸和操作手册细化参数边界,就能形成一套适合自己现场的判断标准。产量下降往往不是某一次故障点爆发,而是整条链路长期失衡的结果,按进料到出料的顺序逐一核对,用数据和对照代替感觉和经验,问题不难定位,后续维护也会更有方向。